Charakterystyka
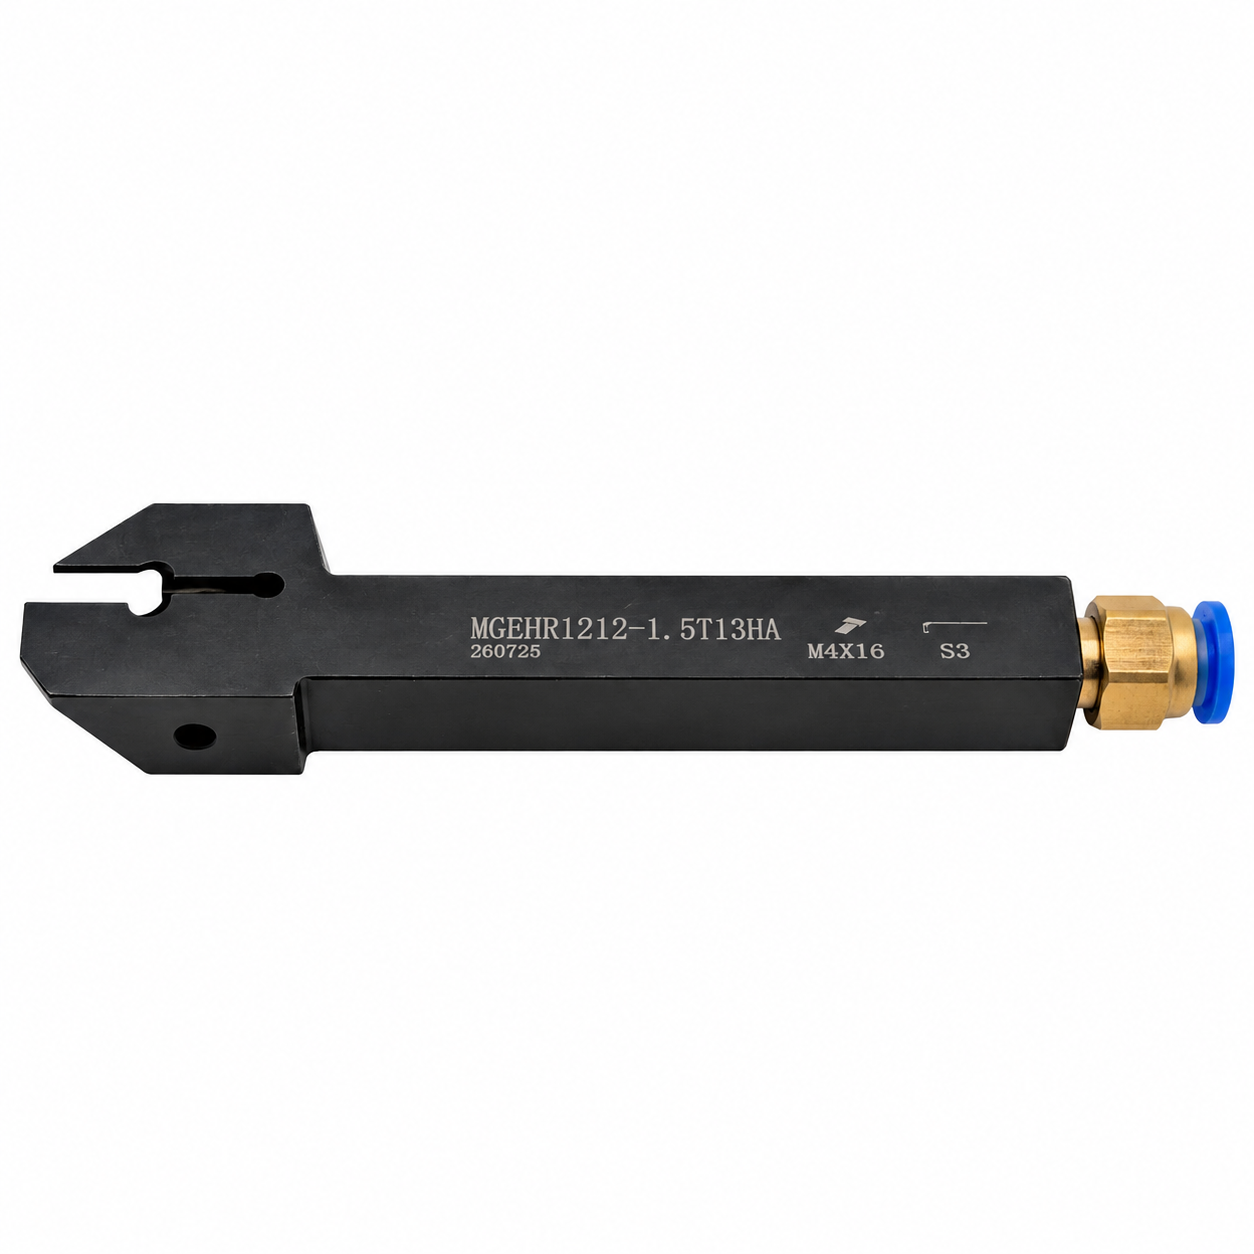
Rozszyfrowanie kodu noża (zgodnie z normą ISO):
- M – Metoda mocowania płytki: Płytka jest osadzana w gnieździe za pomocą elastycznego docisku sprężystego korpusu (tzw. spring clamp), który dokręca się od góry jedną śrubą imbusową.
- G – Przeznaczenie narzędzia: Narzędzie dedykowane do toczenia rowków zewnętrznych oraz operacji odcinania detali.
- E – Kąt przyłożenia oprawki: Wynosi 0° (neutralny)
- H – Konstrukcja korpusu: Trzonek monolityczny (jednolity blok stali).
- R – Kierunek pracy: Prawy (Right). Narzędzie pracuje posuwając się prostopadle do osi materiału lub wzdłużnie w stronę wrzeciona.
- 1212 – Przekrój trzonka: Wysokość chwytu wynosi 12 mm, a jego szerokość to 12 mm (trzonek kwadratowy 12×12 mm).
- -1.5 – Szerokość płytki: Gniazdo noża jest idealnie dopasowane do płytek o szerokości krawędzi skrawającej wynoszącej 1,5 mm (dedykowane płytki z serii MGMN 150..)
- T13 – Maksymalna głębokość wcinania: Konstrukcja ramienia pod gniazdem pozwala na bezpieczne zagłębienie się noża w głąb materiału na maksymalnie 13 mm. Pozwala to na całkowite odcięcie wałka o średnicy maksymalnej do ok. Φ 26 mm.
- HA – Zintegrowane chłodzenie wewnętrzne wysokociśnieniowe: Oprawka posiada fabrycznie wywiercone kanały wewnętrzne. Podają one strumień chłodziwa pod ciśnieniem prostopadle na ostrze i pod spód płytki. W przypadku przecinania (gdzie ciasny rowek blokuje tradycyjne chłodzenie z zewnątrz) system ten drastycznie poprawia łamanie wióra, zapobiega jego zakleszczeniu oraz wydłuża żywotność węglika.