Charakterystyka
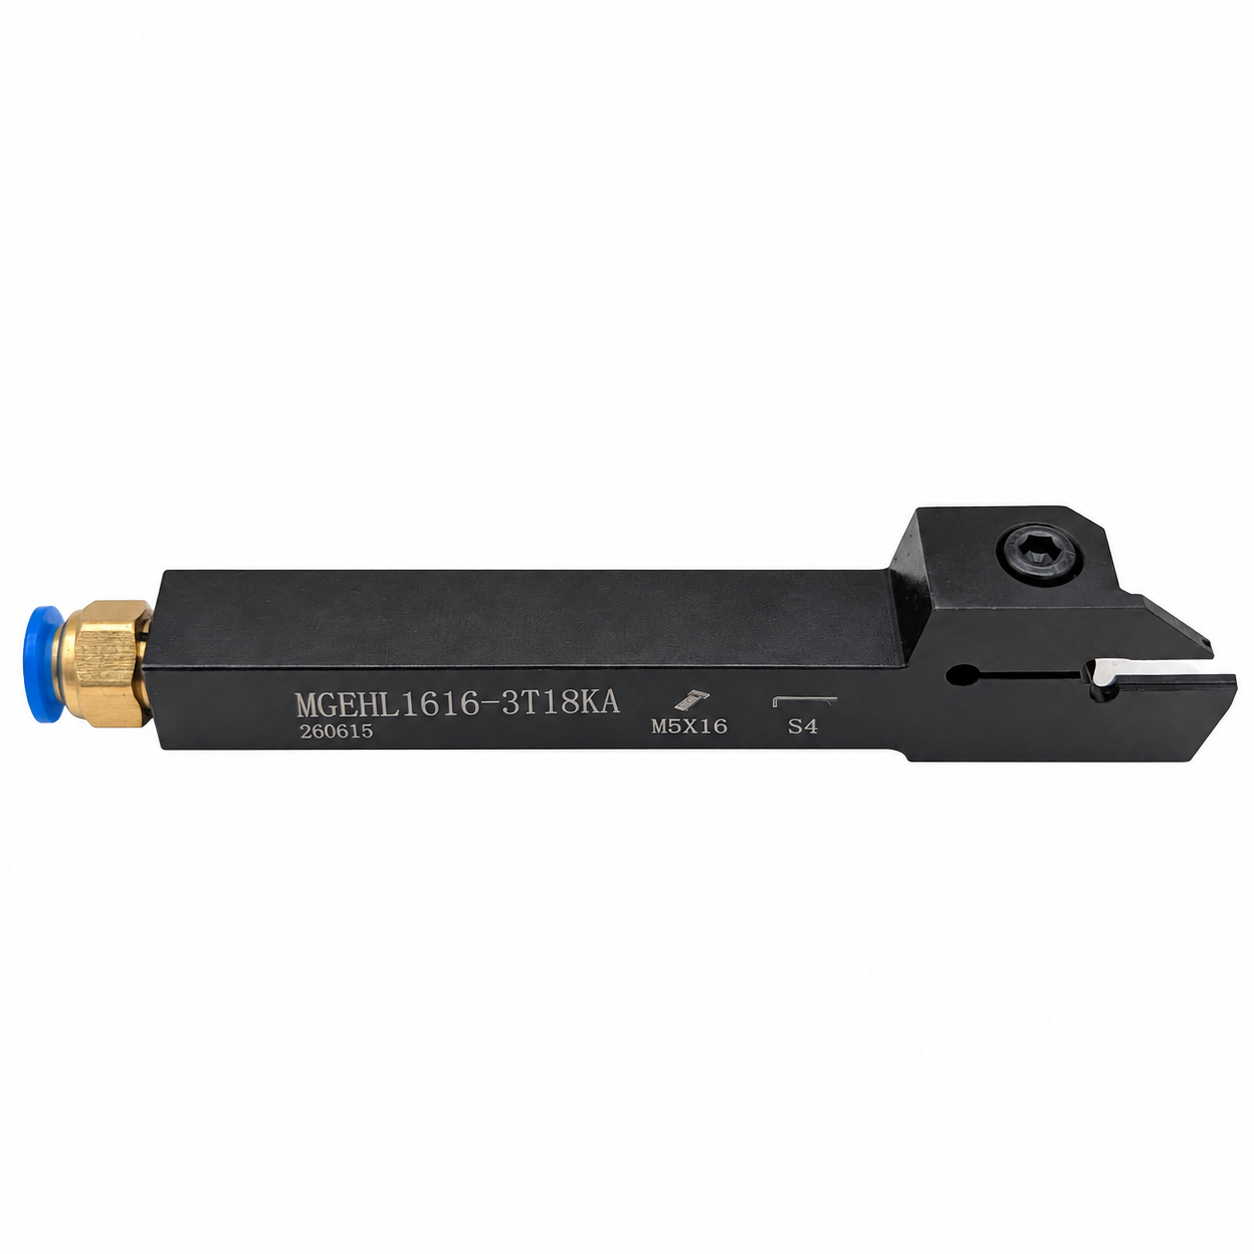
Rozszyfrowanie kodu noża (zgodnie z normą ISO):
-
- M – System mocowania płytki: Docisk i stabilizacja płytki w gnieździe realizowane są za pomocą śruby dokręcanej od góry, wykorzystującej sprężystość listwy korpusu (konstrukcja monolityczno-sprężysta).
- G – Przeznaczenie narzędzia: Przecinak / nóż do toczenia rowków zewnętrznych i odcinania materiału.
- E – Kąt przyłożenia oprawki: Wynosi 0° (neutralny).
- H – Konstrukcja korpusu: Trzonek monolityczny (wycięty z jednego bloku ulepszanej stali narzędziowej).
- L – Kierunek pracy (wersja): Lewy (Left). Nóż przeznaczony dla maszyn wymagających lewego układu narzędzi (często stosowany w celu odwrócenia kierunku obrotów wrzeciona, co pozwala na lepsze zrzucanie wiórów w dół, prosto do wanny).
- 1616 – Przekrój trzonka: Wysokość chwytu wynosi 16 mm, a szerokość wynosi 16 mm (trzonek kwadratowy 16×16 mm).
- -3 – Szerokość płytki skrawającej: Gniazdo oprawki jest idealnie skalibrowane pod płytki o szerokości krawędzi skrawającej równej 3,0 mm (dedykowane płytki z serii MGMN 300..).
- T18 – Maksymalna głębokość wcinania: Parametr ten określa, że wysięg ramienia pod gniazdem pozwala bezpiecznie zagłębić się prostopadle w materiał na maksymalnie 18 mm. Umożliwia to całkowite odcięcie wałka o średnicy maksymalnej do Φ 36 mm.
- A – Zintegrowane chłodzenie wewnętrzne (Through-Coolant): Sygnalizuje wersję oprawki z wydrążonymi kanałami wewnętrznymi. Podają one strumień chłodziwa pod wysokim ciśnieniem bezpośrednio w strefę skrawania (nad i pod płytkę). W procesie odcinania wiór ma tendencję do zwijania się i blokowania chłodziwa podawanego z zewnątrz – chłodzenie wewnętrzne temu zapobiega, wymusza łamanie wióra i drastycznie wydłuża żywotność węglika