Charakterystyka
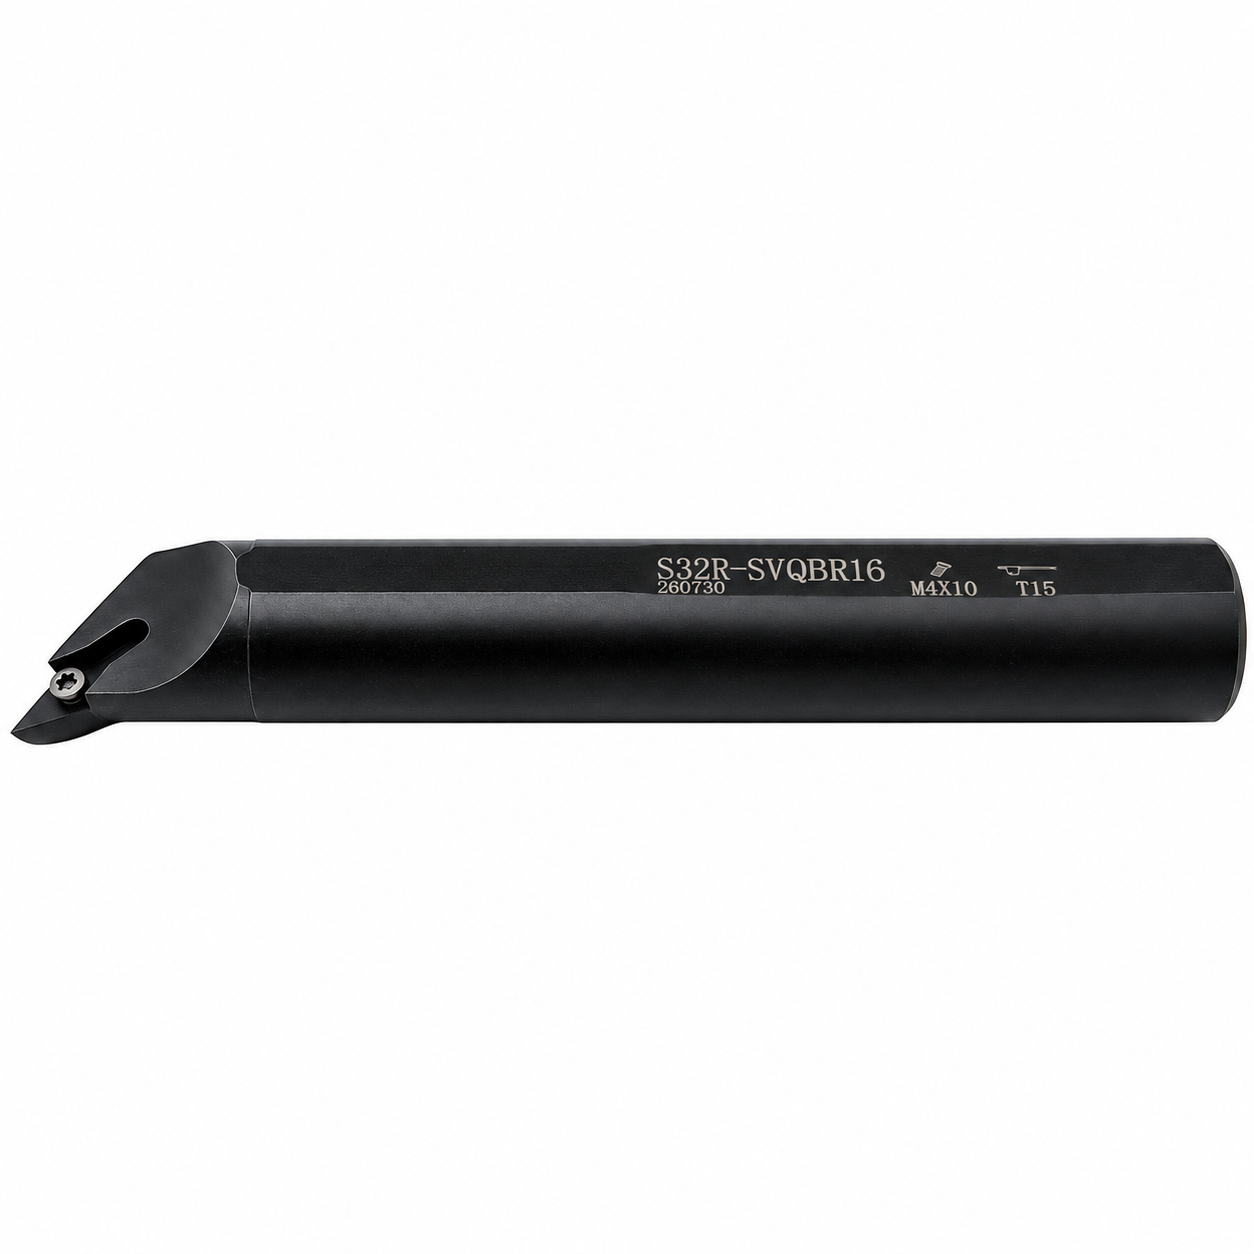
Rozszyfrowanie kodu noża ISO:
- S – Materiał wykonania trzonkaOznacza klasyczny korpus wykonany z wysokojakościowej, ulepszanej cieplnie stali stopowej. Zapewnia optymalną stabilność podczas pracy w otworach.
- 32 – Średnica trzonka noża. Określa, że średnica okrągłego chwytu wynosi dokładnie ∅ 32 mm. Taka grubość gwarantuje bardzo dużą sztywność narzędzia i pozwala na stabilne wytaczanie głębszych otworów bez wpadania w drgania.
- R – Długość całkowita narzędzia. W międzynarodowej normie ISO dla narzędzi wewnętrznych ta litera określa długość całkowitą korpusu, która wynosi dokładnie 200 mm.
- S – System mocowania płytki skrawającej. Informuje o typie mocowania „Screw Lock” (system S). Płytka jest dociskana centralną śrubą Torx z łbem stożkowym bezpośrednio do gniazda. Zwalnia to miejsce nad płytką, ułatwiając swobodny wylot wiórów z ciasnego otworu.
- V – Kształt płytki skrawającej.Współpracuje z wąskimi płytkami rombowymi o ostrym kącie wierzchołkowym wynoszącym 35° (płytki typu VBMT lub VCMT).
- Q – Kąt przystawienia oprawki do materiału. Główny wyróżnik tego noża – litera Q oznacza specyficzny kąt przystawienia wynoszący dokładnie 107,5° (kąt przystawienia krawędzi, tzw. lead angle wynosi -17,5°). Taka geometria powoduje, że nóż podcina materiał w kierunku przeciwnym do wejścia. Służy do bardzo specyficznych operacji profilowych, podcinania uskoków pod kątem ostrym oraz toczenia kopiowego o trudnej konfiguracji geometrycznej wewnętrznej ścianki.
- B – Kąt przyłożenia płytki. Określa, że nóż pasuje do płytek z dodatnim kątem przyłożenia wynoszącym 5° (płytki z literą B na drugiej pozycji, np. VBMT).
- R – Kierunek pracy (Wersja wykonania). Oznacza oprawkę prawotnącą (Right-hand). Przeznaczona do standardowej obróbki otworów przy lewych obrotach wrzeciona (M03).
- 16 – Rozmiar gniazda płytki (Długość krawędzi). Określa nominalną wielkość krawędzi tnącej płytki. Nóż pasuje pod bardzo popularne na rynku płytki o wielkości boku ok. 16 mm (dokładne oznaczenie płytki to VBMT 1604.. lub VCMT 1604..).