Charakterystyka
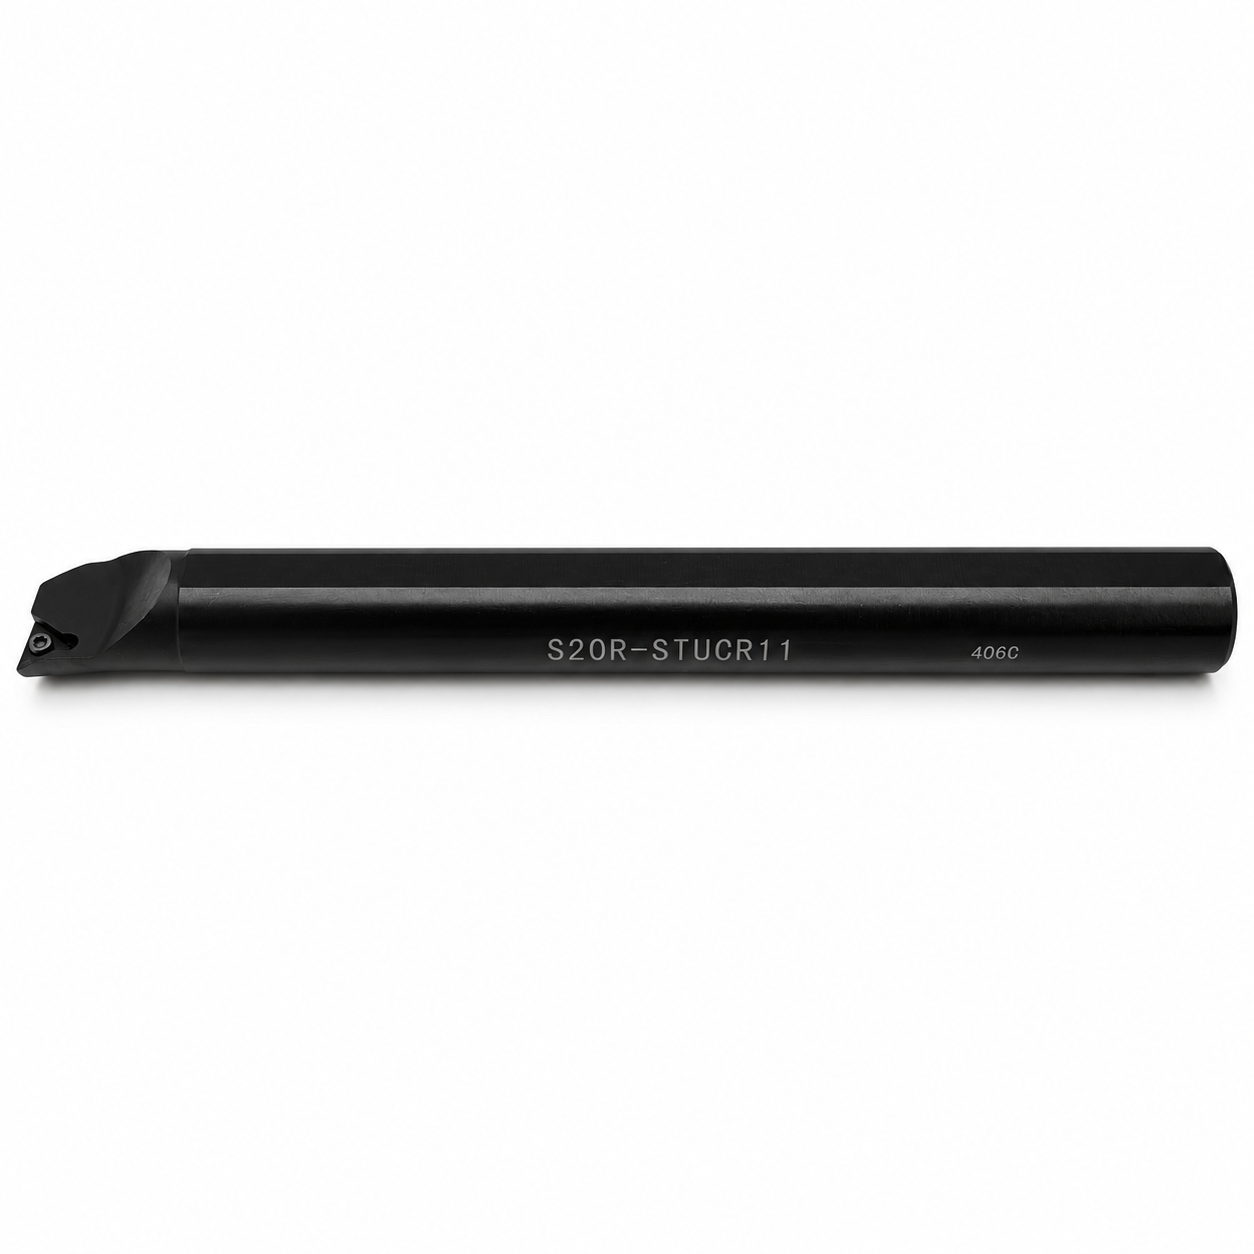
Rozszyfrowanie kodu noża ISO:
- S – Materiał wykonania trzonka. Klasyczny korpus wykonany z ulepszanej cieplnie stali stopowej. Zapewnia optymalną sztywność i stabilność konstrukcji przy standardowych wysięgach roboczych.
- 20 – Średnica trzonka noża. Średnica okrągłego chwytu narzędzia wynosi dokładnie ∅ 20 mm. Taki przekrój zapewnia bardzo dobrą sztywność korpusu i wysoką odporność na drgania.
- R – Długość całkowita narzędzia. W normie ISO ta litera określa długość całkowitą korpusu, która dla symbolu „R” wynosi dokładnie 200 mm.
- S – System mocowania płytki skrawającej. Mocowanie typu „Screw Lock” (system S). Płytka jest dociskana centralną śrubą Torx bezpośrednio do gniazda. Brak dodatkowych łapek dociskowych nad płytką maksymalizuje wolną przestrzeń na swobodny wylot wiórów.
- V – Kształt płytki skrawającej. Współpracuje z wąskimi płytkami rombowymi o bardzo ostrym kącie wierzchołkowym wynoszącym 35° (płytki typu VBMT lub VCMT).
- U – Kąt przystawienia oprawki do materiału. Główny wyróżnik tego modelu – litera U oznacza specyficzny kąt przystawienia wynoszący dokładnie 93° (kąt przystawienia krawędzi wynosi -3°). Geometria główki jest tak podcięta, aby umożliwić swobodne toczenie kopiowe wsteczne i profilowe w obu kierunkach bez kolizji grzbietu noża ze ścianką otworu.
- C – Kąt przyłożenia płytki. Określa, że nóż współpracuje z płytkami o dodatnim kącie przyłożenia wynoszącym 7° (płytki z literą C na drugiej pozycji, np. VCMT lub VCGT).
- R – Kierunek pracy (Wersja wykonania). Oprawka prawotnąca (Right-hand) przeznaczona do standardowej obróbki wewnętrznej przy lewych obrotach wrzeciona (M03).
- 11 – Rozmiar gniazda płytki (Długość krawędzi). Określa wielkość krawędzi tnącej płytki, która wynosi ok. 11 mm. Nóż pasuje pod bardzo popularne na rynku płytki o oznaczeniu VCMT 1103.. lub VBMT 1103...