Charakterystyka
Rozszyfrowanie kodu freza ISO:
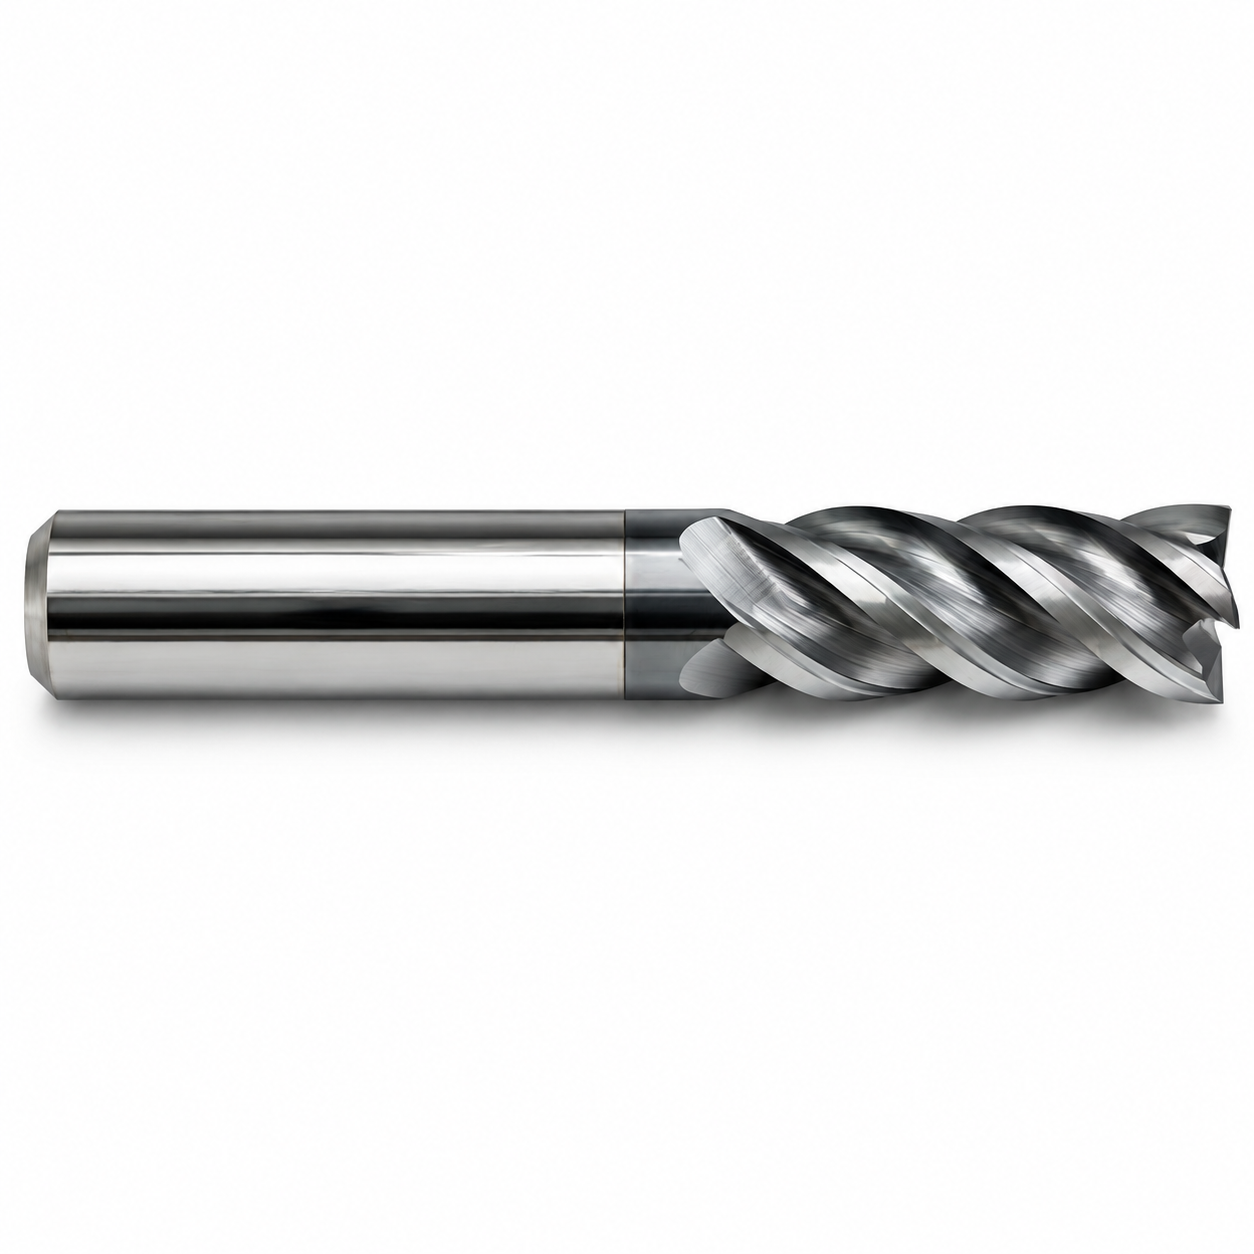
Typ i konstrukcja: HMH
-
- HM – oznacza wykonanie w całości z monolitycznego, drobnoziarnistego węglika spiekanego (VHM) z serii dedykowanej do obróbki stali twardych.
- H – oznacza geometrię o stałym, wysokim kącie pochylenia linii śrubowej (najczęściej 45°). Zapewnia ona maksymalnie płynne prowadzenie ostrza, bardzo równomierny rozkład sił skrawania i idealną jakość powierzchni podczas precyzyjnego wykańczania wysokich ścianek bocznych.
Liczba ostrzy i profil: 4E
-
- 4 – frez czteropiórowy (4 krawędzie skrawające). Bardzo potężny rdzeń narzędzia gwarantuje maksymalną sztywność i niemal całkowicie eliminuje ugięcia promieniowe podczas pracy pod dużym obciążeniem.
- E – profil czoła płaskiego z ostrym narożem (End Mill).
Kompletna geometria wymiarowa: D16.0 L100
Zgodnie ze standardową specyfikacją techniczną dla tego typu narzędzi, dla średnicy 16,0 mm wymiary rozkładają się następująco:
- Średnica robocza (D): 16,0 mm
- Długość części roboczej / tnącej (H / l): 40,0 mm (standardowa długość krawędzi skrawającej, stanowiąca relację 2.5xD).
- Średnica chwytu mocującego (d): 16,0 mm (frez cylindryczny prosty, średnica chwytu jest równa średnicy roboczej).
- Długość całkowita (L): 100 mm