Charakterystyka
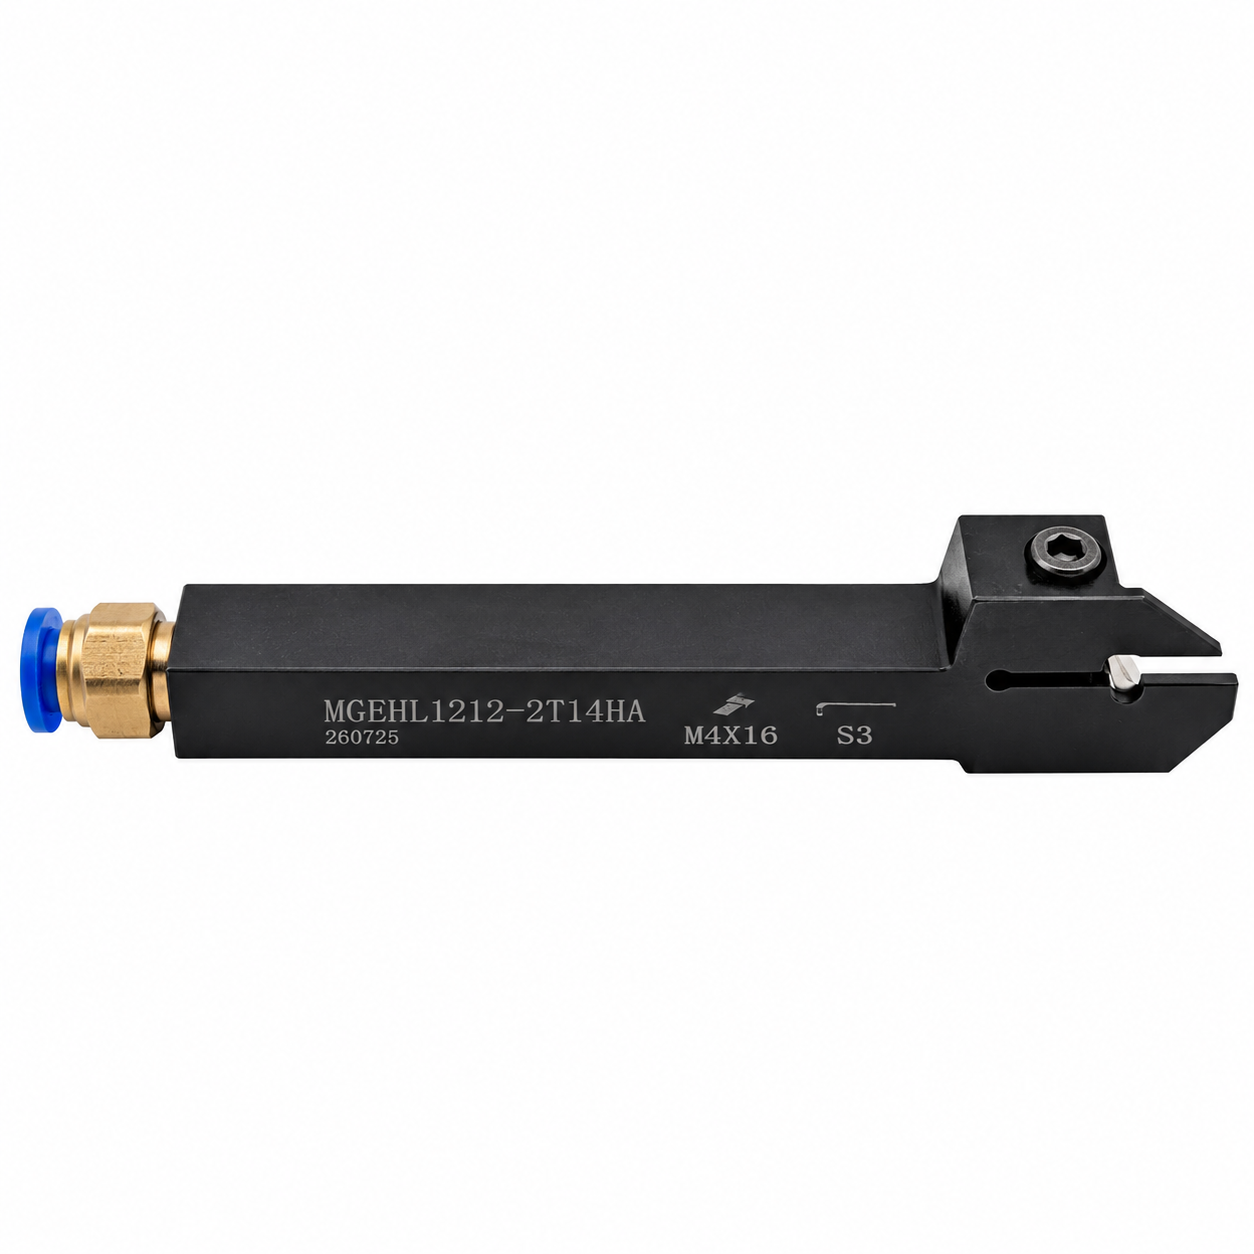
Rozszyfrowanie kodu noża (zgodnie z normą ISO):
- M – Metoda mocowania: Płytka blokowana jest w gnieździe za pomocą docisku śrubowego od góry (konstrukcja listwowa/sprężysta).
- G – Przeznaczenie narzędzia: Przecinak do toczenia rowków zewnętrznych i odcinania.
- E – Kąt przyłożenia oprawki: Wynosi 0° (neutralny).
- H – Konstrukcja korpusu: Trzonek monolityczny (wycięty z jednego bloku ulepszanej stali narzędziowej).
- L – Kierunek pracy (wersja): Lewy (Left). Nóż przeznaczony dla maszyn wymagających lewego układu narzędzi (często stosowany w celu odwrócenia kierunku obrotów wrzeciona w celu lepszego zrzucania wiórów w dół).
- 1212 – Przekrój trzonka: Wysokość chwytu wynosi 12 mm, a szerokość wynosi 12 mm (trzonek kwadratowy 12×12 mm).
- -2 – Szerokość płytki skrawającej: Gniazdo oprawki dopasowane jest pod płytki o szerokości krawędzi skrawającej równej 2,0 mm (seria MGMN 200..).
- T14 – Maksymalna głębokość wcinania: Ramię pod płytką pozwala bezpiecznie zagłębić się prostopadle w głąb materiału na maksymalnie 14 mm. Umożliwia to całkowite odcięcie elementu o średnicy do Φ 28 mm.
- HA – Zintegrowane chłodzenie wewnętrzne wysokociśnieniowe: Wewnętrzne kanały doprowadzają chłodziwo pod wysokim ciśnieniem bezpośrednio w szczelinę skrawania (nad i pod płytkę). Zapobiega to klinowaniu się wióra w głębokim rowku, drastycznie obniża temperaturę pracy wąskiego czubka węglika i zwiększa jego żywotność