Charakterystyka
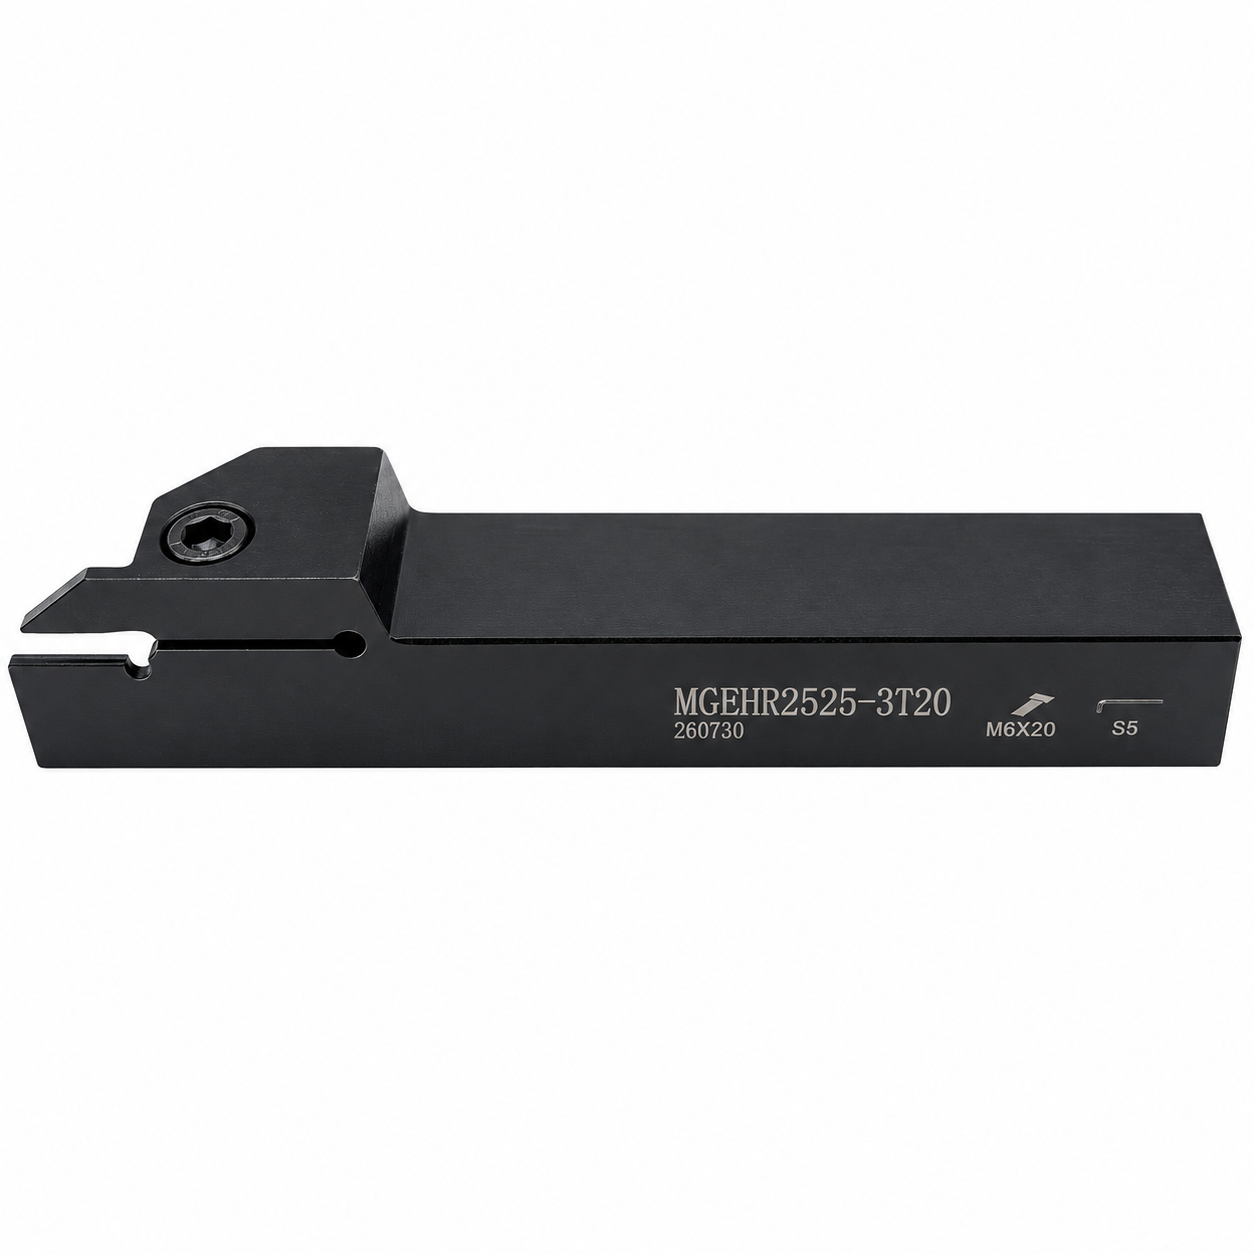
Rozszyfrowanie kodu noża (zgodnie z normą ISO):
M – System mocowania płytki
-
- Określa specyficzny typ docisku i geometrię gniazda. Płytka przecinacka jest stabilnie blokowana w gnieździe za pomocą śruby dociskowej od góry.
G – Kształt płytki skrawającej
-
- Informuje, że nóż współpracuje z dwustronnymi płytkami do rowkowania i przecinania (np. typ MGMN).
E – Przeznaczenie narzędzia
-
- Oznacza oprawkę dedykowaną do obróbki zewnętrznej (External).
H – Kąt przystawienia oprawki
-
- Określa kąt pod pod jakim płytka wchodzi w materiał. Dla tej serii wynosi on dokładnie 90° względem osi obrotu wałka.
R – Kierunek pracy (Wersja wykonania)
-
- Oznacza oprawkę prawotnącą (Right-hand). Narzędzie pracuje, przemieszczając się od konika w stronę wrzeciona.
2525 – Wymiary trzonka (chwytu)
-
- Pierwsze dwie cyfry (25) – wysokość trzonka wynosi 25 mm.
- Drugie dwie cyfry (25) – szerokość trzonka wynosi 25 mm.
- Jest to masywny chwyt kwadratowy stosowany na większych tokarkach manualnych i CNC.
-3 – Szerokość gniazda płytki (Szerokość skrawania)
-
- Określa szerokość dedykowanej płytki tnącej, która wynosi dokładnie 3,0 mm (pasują do niego płytki z serii 300, np. MGMN 300).
T20 – Maksymalna głębokość wcinania
-
- Litera „T” oznacza głębokość gniazda listwy (Throat depth).
- Cyfra 20 określa, że maksymalne bezpieczne wcięcie noża w głąb materiału wynosi 20 mm. Pozwala to na odcięcie wałka o maksymalnej średnicy do 40 mm (20 mm z jednej strony osi obrotu detalu).