Charakterystyka
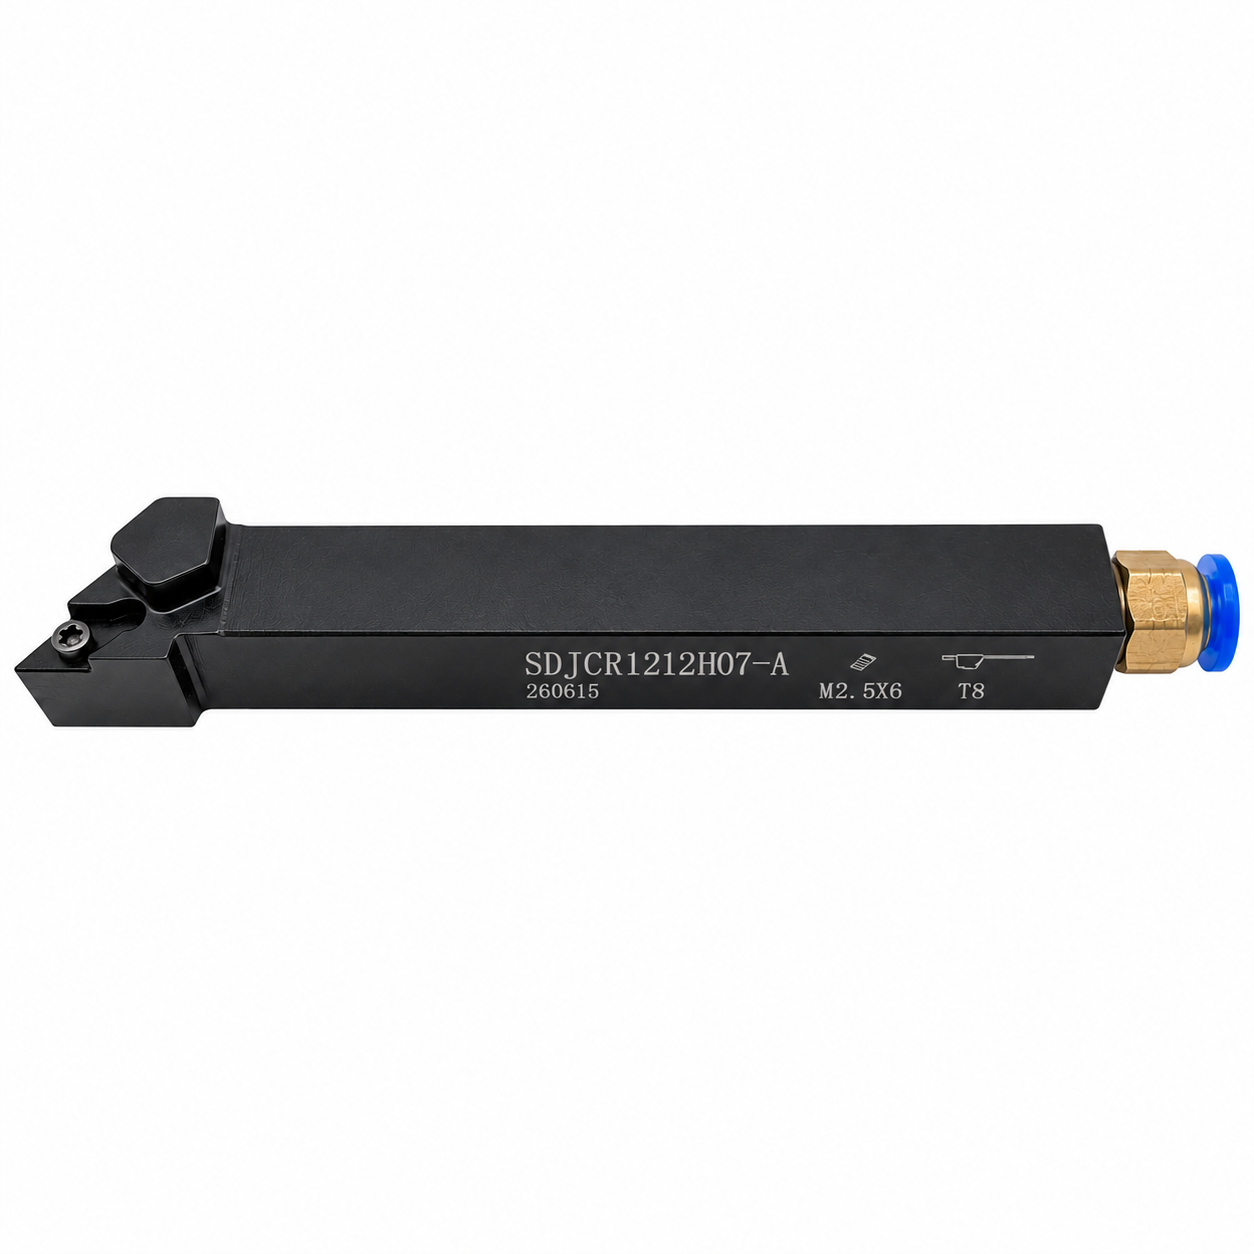
Rozszyfrowanie kodu noża (zgodnie z normą ISO):
- S – System mocowania płytki: Oznacza mocowanie śrubowe (Screw lock). Śruba przechodzi przez centralny otwór w płytce i dociska ją bezpośrednio do gniazda. Brak górnej łapki (klampy) zapewnia idealną, całkowicie wolną przestrzeń dla odprowadzania wiórów.
- D – Kształt płytki: Nóż jest przeznaczony do płytek o kształcie romboidalnym (D) z kątem wierzchołkowym wynoszącym 55° (np. najpopularniejsze płytki DCMT 0702..). Kąt 55° zapewnia doskonały kompromis między wytrzymałością krawędzi a możliwością wchodzenia w zaawansowane profile i podcięcia.
- J – Geometria oprawki / Kąt przystawienia: Kąt przystawienia krawędzi skrawającej wynosi 93°. Taka konstrukcja doskonale sprawdza się podczas toczenia wzdłużnego, toczenia kopiowego oraz profilowania detalu.
- C – Kąt przyłożenia płytki: Wynosi 7° (płytka pozytywna). Oznacza to, że boki płytki są fabrycznie podcięte pod kątem. Generuje to znacznie mniejsze opory skrawania niż w przypadku płytek negatywnych, co redukuje ryzyko drgań (szczególnie istotne na mniejszych tokarkach).
- R – Kierunek pracy (wersja): Prawy (Right). Nóż pracuje przemieszczając się od prawej do lewej strony (w kierunku wrzeciona).
- 12 – Wysokość trzonka: Wynosi 12 mm.
- 12 – Szerokość trzonka: Wynosi 12 mm (trzonek kwadratowy o przekroju 12×12 mm, bardzo popularny w małych tokarkach warsztatowych i automatach CNC).
- H – Długość całkowita noża: Litera „H” w standardzie ISO definiuje długość wynoszącą dokładnie 100 mm.
- 07 – Rozmiar krawędzi płytki: Oznacza długość boku płytki rombowej wynoszącą ok. 7 mm (dedykowana seria płytek to DC.. 0702..).
- A – Zintegrowane chłodzenie wewnętrzne (Through-Coolant): W nowoczesnym nazewnictwie oznacza oprawkę z precyzyjnymi kanałami doprowadzającymi chłodziwo pod wysokim ciśnieniem bezpośrednio na ostrze (tzw. chłodzenie nakierowane).