Charakterystyka
Geometria i Łamacz
Dla płytek w tym podstawowym oznaczeniu standardowo stosuje się uniwersalny łamacz wiórów (najczęściej oznaczany fabrycznie jako -MV lub -HF):
-
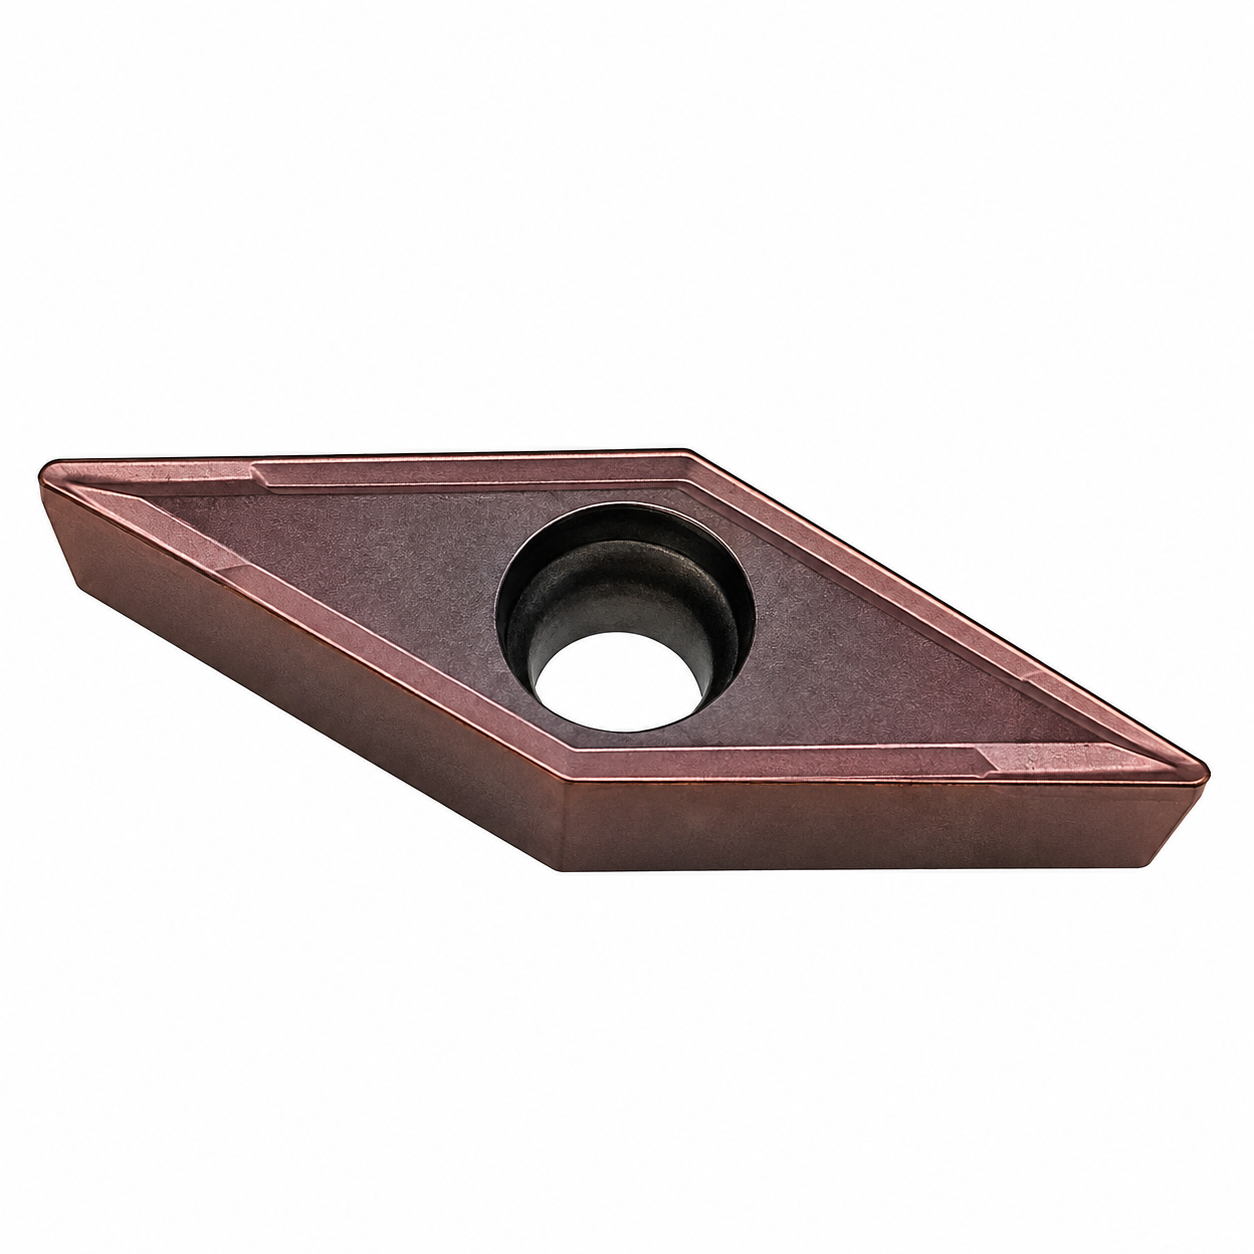
- Kształt (V): Romb o bardzo wąskim kącie wierzchołkowym 35°. Taka konstrukcja zapewnia doskonały dostęp narzędzia podczas toczenia profilowego, kopiowego oraz wykonywania głębokich podcięć.
- Kąt przyłożenia (C): Wynosi 7° (płytka pozytywna). W porównaniu do płytek typu VBMT (które mają kąt 5°), płytka VCMT generuje znacznie mniejsze opory skrawania. Zmniejsza to tarcie i nacisk na materiał, co drastycznie ogranicza ryzyko powstawania drgań (szczególnie przy obróbce długich, wiotkich wałków lub przy wytaczaniu głębokich otworów).
- Typ obróbki: Skonstruowany do obróbki wykończeniowej (Finishing) i półwykańczającej.
- Kontrola wióra: Specjalna geometria rowka wiórowego skutecznie zwija i łamie wióry na małe fragmenty nawet przy niewielkich posuwach i małej głębokości skrawania (\(a_p \le 1.0\text{ mm}\)), zapobiegając powstawaniu niebezpiecznych wiórów wstęgowych.
Gatunek węglika: LF6018
-
- Główne przeznaczenie materiałowe: Zaprojektowany specjalnie pod obróbkę stali nierdzewnej (grupa ISO M), w tym trudnych stopów austenitycznych (np. AISI 304, AISI 316) oraz stali stopowych.
- Powłoka i ciągliwość: Wysoce ciągliwy rdzeń z mikroziarnistego węglika spiekanego powlekany jest gładką i stabilną termicznie warstwą PVD. Ponieważ płytki o kącie 35° (V) mają z natury delikatniejsze naroże, powłoka PVD i elastyczny rdzeń chronią krawędź przed nagłymi pęknięciami i mikrowykruszeniami.
- Właściwości: Wykazuje znakomitą odporność na zjawisko narostu (czyli przyklejanie się plastycznej i ciągliwej stali nierdzewnej do krawędzi ostrza). Zapewnia to czyste cięcie, doskonałą jakość powierzchni detalu oraz wysoką trwałość narzędzia zarówno przy pracy ciągłej, jak i przerywanej.