Charakterystyka
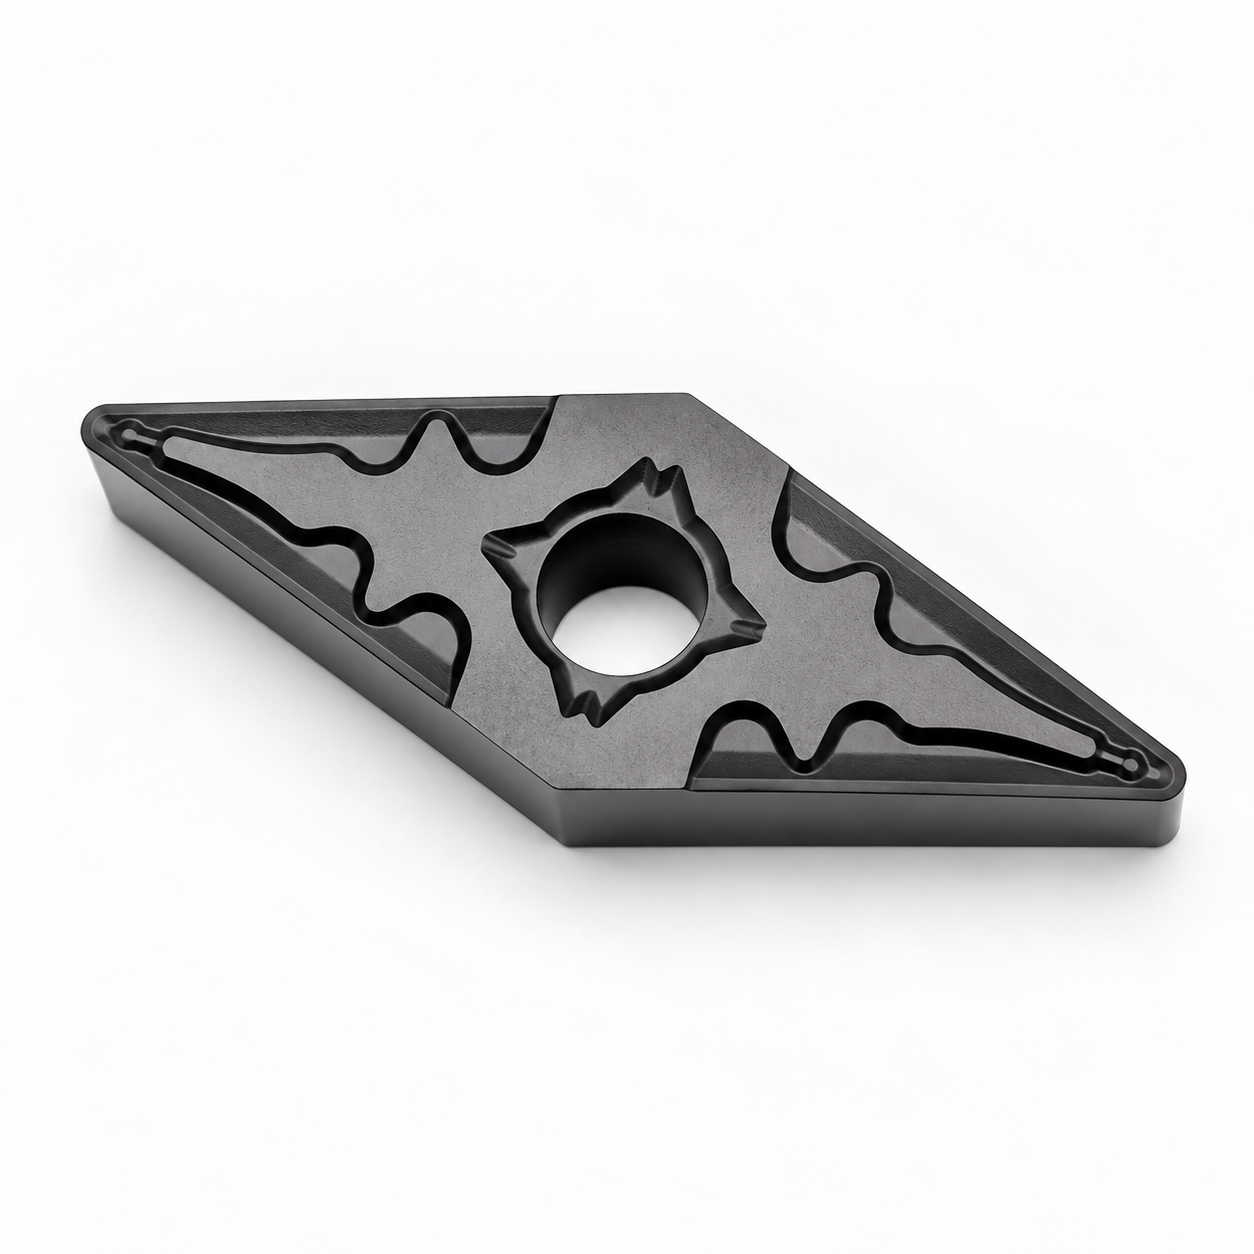
Łamacz wiórów (Oznaczenie -RPM8)
- Geometria i przeznaczenie: Kod RPM8 oznacza specjalistyczny łamacz zaprojektowany do obróbki średniej (medium) z możliwością przejścia w lekką obróbkę zgrubną. Litera P wskazuje na pełną optymalizację pod kątem efektywnego toczenia stali.
- Zastosowanie w kształcie V: Ponieważ płytka ma rombowy kształt o ostrym kącie 35 stopni (typ V), łamacz RPM8 został tak wyprofilowany, aby wzmocnić tę delikatną strukturę ostrza, umożliwiając jednocześnie wydajne kopiowanie i profilowanie materiału. Znakomicie współgra z wytrzymałym promieniem naroża wynoszącym 0,8 mm.
- Działanie w procesie: Odpowiednio ukształtowany próg uderzeniowy oraz głębokość rynny wymuszają na stalowym wiórze ciasne zwijanie i gwałtowne pękanie na małe fragmenty. Zapobiega to powstawaniu długich, rozgrzanych wstęg, które przy ostrym kącie płytki mogłyby łatwo owinąć się wokół detalu lub uszkodzić wąskie gniazdo noża tokarskiego.
Powłoka i gatunek węglika (Oznaczenie RP8225-E20)
- Zintegrowana konstrukcja: RP8225 to nowoczesny system narzędziowy, w którym drobnoziarniste podłoże węglikowe klasy ISO P25 zostało trwale scalone z grubą, wielowarstwową powłoką ochronną CVD (najczęściej kombinacja TiCN + Al₂O₃).
- Dodatkowa specyfikacja (-E20): Końcówka E20 określa dedykowaną modyfikację krawędzi tnącej lub konkretną partię produkcyjną zoptymalizowaną pod kątem maksymalnej ochrony mikrokrawędzi ostrza (np. precyzyjne zaokrąglenie krawędzi ER). Ma to na celu zapobieganie powstawaniu mikrowykruszeń podłoża w trudniejszych warunkach pracy.
- Rola rdzenia (gatunek P25): Rdzeń z węglika spiekanego stanowi uniwersalną, bardzo wytrzymałą bazę płytki dedykowaną do toczenia stali węglowych i stopowych. Łączy wysoką twardość krawędzi z odpowiednią ciągliwością. Jest to kluczowe przy płytkach typu VNMG, gdzie wąski kształt ostrza jest bardziej narażony na pęknięcia pod wpływem drgań – gatunek P25 skutecznie te wibracje tłumi.
- Rola powłoki (CVD): Działa jak zaawansowana tarcza osłonowa. Zewnętrzna warstwa z tlenku glinu (Al₂O₃) skutecznie odpycha ekstremalne ciepło powstające w strefie skrawania, chroniąc wąski wierzchołek płytki przed deformacją plastyczną przy intensywnym usuwaniu naddatku. Wewnętrzna warstwa (TiCN) gwarantuje doskonałe przywieranie powłoki do bazy węglikowej i drastycznie ogranicza zużycie ścierne.